Деталь хрупкая после печати: причины и решение
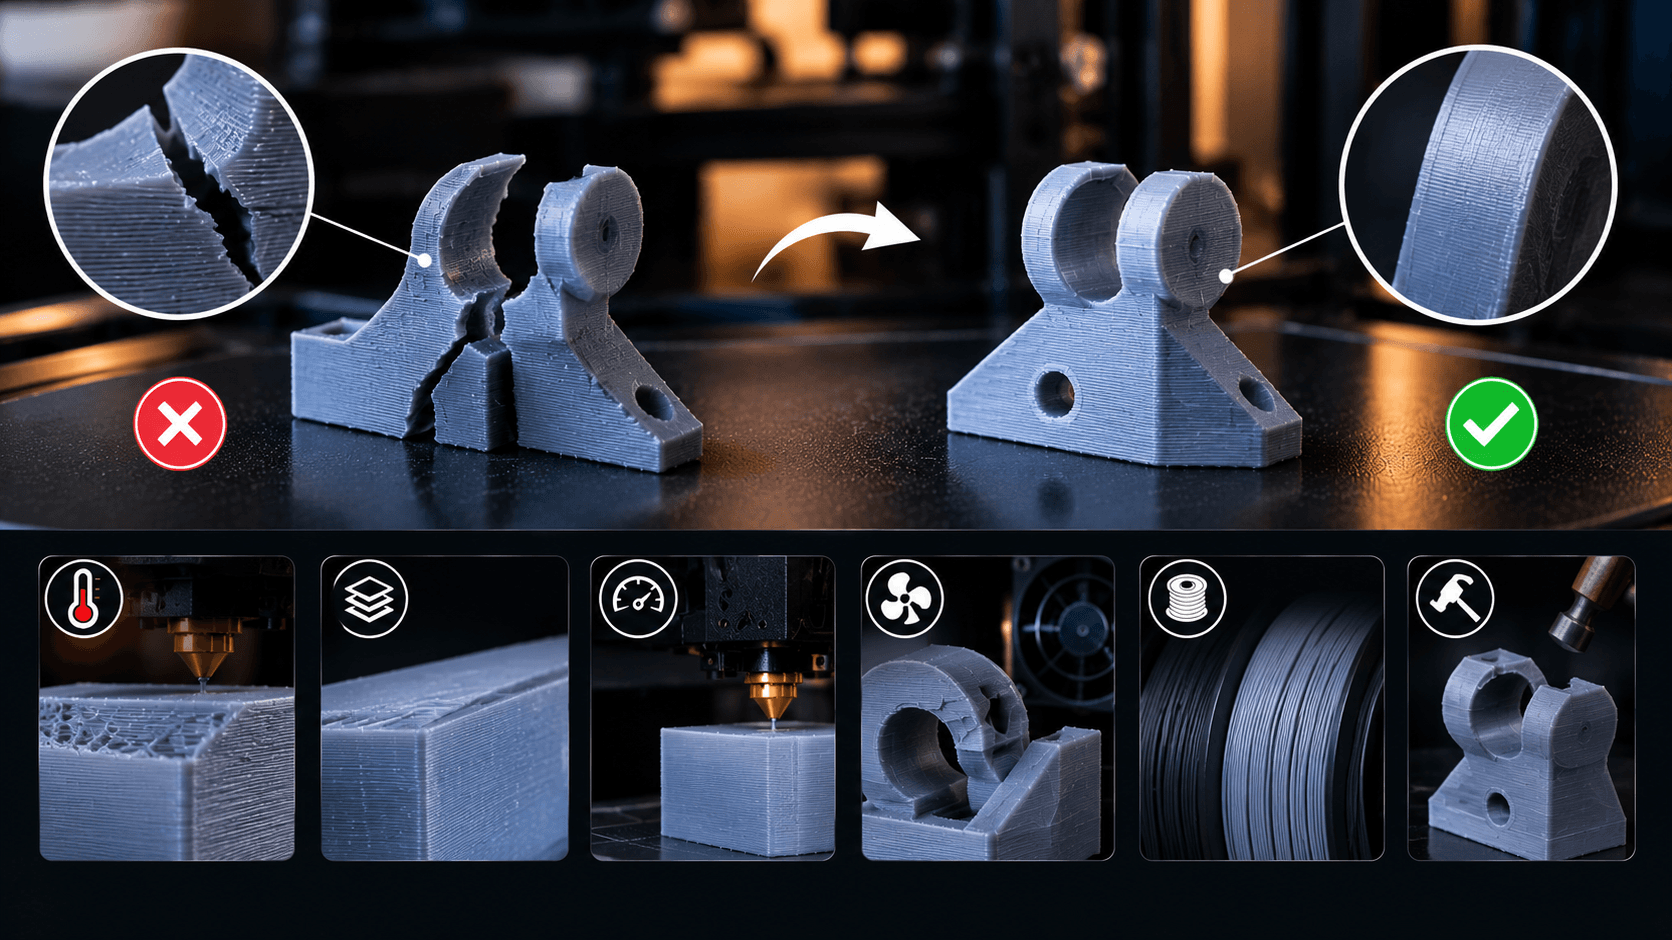
Если напечатанная деталь легко ломается или расслаивается между слоями, причина почти всегда одна из четырёх: недостаточная температура печати не обеспечивающая хорошее сцепление между слоями, слишком низкий процент заполнения или мало периметров для нужной нагрузки, неправильная ориентация детали относительно направления приложения силы, или использование материала не подходящего для конкретной механической задачи. Разберём каждую причину и конкретные настройки повышающие реальную прочность готового изделия.
Понимание анизотропии: почему направление имеет значение
Прежде чем переходить к конкретным причинам, важно понять фундаментальную особенность FDM-печати отличающую её от литых или кованых материалов.
FDM-детали не одинаково прочны во всех направлениях — они значительно прочнее вдоль направления печатаемых слоёв (в плоскости XY) чем поперёк, между отдельными слоями (по оси Z). Это называется анизотропией — свойства материала зависят от направления. Понимание этого принципа критично важно для проектирования и ориентации деталей испытывающих реальную механическую нагрузку.
Причина 1: недостаточная температура печати
Температура экструзии напрямую влияет на качество сцепления между соседними слоями материала.
При слишком низкой температуре расплавленный материал недостаточно хорошо сплавляется с уже остывшим предыдущим слоем, создавая слабую механическую связь которая легко разрушается при нагрузке приложенной поперёк слоёв.
Решение: убедитесь что используется правильная температура согласно профилю материала в Bambu Studio. Если печатаете сторонним пластиком без автоматического профиля — попробуйте небольшое повышение температуры в пределах рекомендуемого производителем диапазона, что часто улучшает межслойную адгезию без негативного влияния на другие аспекты качества печати.
Причина 2: недостаточное заполнение и количество периметров
Оптимизация под экономию материала иногда заходит слишком далеко для деталей реально испытывающих механическую нагрузку.
Слишком низкий процент заполнения или малое количество периметров (стенок) снижает общее количество материала несущего нагрузку — деталь физически имеет меньше материала способного сопротивляться силе, независимо от качества сцепления между слоями.
Решение: для функциональных деталей испытывающих реальную нагрузку — увеличьте заполнение минимум до 30-40% в зависимости от степени нагрузки, и используйте не менее 4-5 периметров вместо экономичных 2-3 используемых для чисто декоративных изделий. Прочность определяется в первую очередь количеством периметров даже больше чем процентом заполнения, о чём мы подробно писали в отдельной статье про экономию материала.
Причина 3: неправильная ориентация относительно нагрузки
Это одна из самых часто упускаемых причин, поскольку требует понимания анизотропии описанной выше.
Если деталь напечатана так что ожидаемая нагрузка прикладывается перпендикулярно слоям (то есть пытается разделить слои друг от друга, а не изгибать их вдоль), даже прочный при других условиях материал может разрушиться при относительно небольшой нагрузке именно в этом слабом направлении.
Решение: перед печатью проанализируйте как именно будет нагружена деталь в реальном использовании, и ориентируйте модель на столе так чтобы основная нагрузка приходилась вдоль направления слоёв (в плоскости печати), а не пыталась расслоить деталь поперёк. Для деталей с изгибающей нагрузкой это часто означает ориентацию длинной осью параллельно столу, а не вертикально.
Причина 4: неподходящий материал для задачи
Иногда проблема не в настройках печати, а в выборе материала изначально не подходящего для требуемой механической нагрузки.
PLA, при всей своей простоте печати, объективно более хрупкий материал чем PETG или нейлон — попытка использовать PLA для деталей испытывающих серьёзные ударные нагрузки или требующих гибкости без разрушения часто приводит к разочарованию независимо от того насколько правильно настроены остальные параметры печати.
Решение: для деталей испытывающих реальную механическую или ударную нагрузку рассмотрите переход на PETG (лучшая ударопрочность чем PLA) или нейлон (максимальная прочность и износостойкость среди распространённых материалов), о чём мы подробно сравнивали в отдельной статье про выбор материала.
Дополнительные факторы влияющие на прочность
Помимо четырёх основных причин, несколько менее значимых, но иногда важных факторов.
Скорость охлаждения между слоями. Слишком агрессивное охлаждение может снижать время доступное для качественного сплавления между слоями, особенно для материалов и геометрий чувствительных к этому балансу.
Высота слоя. Более тонкие слои иногда дают лучшую межслойную адгезию за счёт большей площади контакта между соседними слоями относительно их толщины, хотя это не универсальное правило для всех ситуаций.
Качество и состояние материала. Влажный или деградировавший материал может давать более слабое сцепление между слоями даже при правильно настроенных остальных параметрах печати.
Практический тест прочности перед использованием
Для действительно критичных деталей разумно провести простую проверку прежде чем полагаться на изделие в реальном использовании.
Напечатайте деталь или её упрощённый тестовый аналог с той же ориентацией и настройками которые планируете использовать для финальной версии. Приложите ожидаемую в реальном использовании нагрузку контролируемым образом, наблюдая за поведением материала — резкое хрупкое разрушение указывает на проблему требующую внимания к описанным выше причинам, тогда как постепенная деформация без внезапного разрушения обычно свидетельствует о приемлемой прочности для большинства практических целей.
Часто задаваемые вопросы
Можно ли значительно повысить прочность просто увеличив процент заполнения до максимума? Не всегда оптимальный подход — увеличение заполнения сверх определённого уровня даёт убывающую отдачу по прочности при значительном увеличении расхода материала и времени печати. Часто более эффективно увеличить количество периметров, которые определяют прочность стенок в большей степени чем внутреннее заполнение, особенно для нагрузок изгиба и удара.
Почему одна и та же модель может быть прочной в одном использовании и хрупкой в другом при одинаковых настройках печати? Направление приложения реальной нагрузки в конкретном сценарии использования может отличаться, взаимодействуя с анизотропией материала по-разному. Деталь прекрасно выдерживающая нагрузку в одном направлении (вдоль слоёв) может легко разрушиться при похожей по величине, но иначе направленной нагрузке (поперёк слоёв).
Стоит ли всегда использовать PETG вместо PLA если важна прочность? Не обязательно универсально — для многих задач с умеренной нагрузкой правильно настроенный PLA с достаточным количеством периметров и подходящей ориентацией вполне справляется. PETG становится особенно оправданным выбором именно для деталей испытывающих серьёзные ударные нагрузки или где PLA демонстрирует явную недостаточную прочность даже при оптимизированных настройках печати.
Влияет ли конкретный производитель материала на прочность готовой детали при одинаковых настройках печати? Да, качество и состав конкретной катушки может незначительно влиять на итоговую прочность даже у материалов формально одного типа (например разные бренды PLA). Фирменные, хорошо откалиброванные материалы обычно дают более предсказуемый и стабильный результат по прочности чем непроверенные бюджетные альтернативы неизвестного качества.
Можно ли усилить уже напечатанную хрупкую деталь без перепечатки? Ограниченно — для некоторых случаев может помочь нанесение слоя эпоксидной смолы или специального укрепляющего состава на поверхность детали, что частично повышает общую жёсткость конструкции. Однако это не устраняет фундаментальную проблему слабого межслойного сцепления внутри материала, и для действительно критичных применений перепечатка с исправленными настройками остаётся более надёжным решением.