Мало или много пластика при печати: как понять
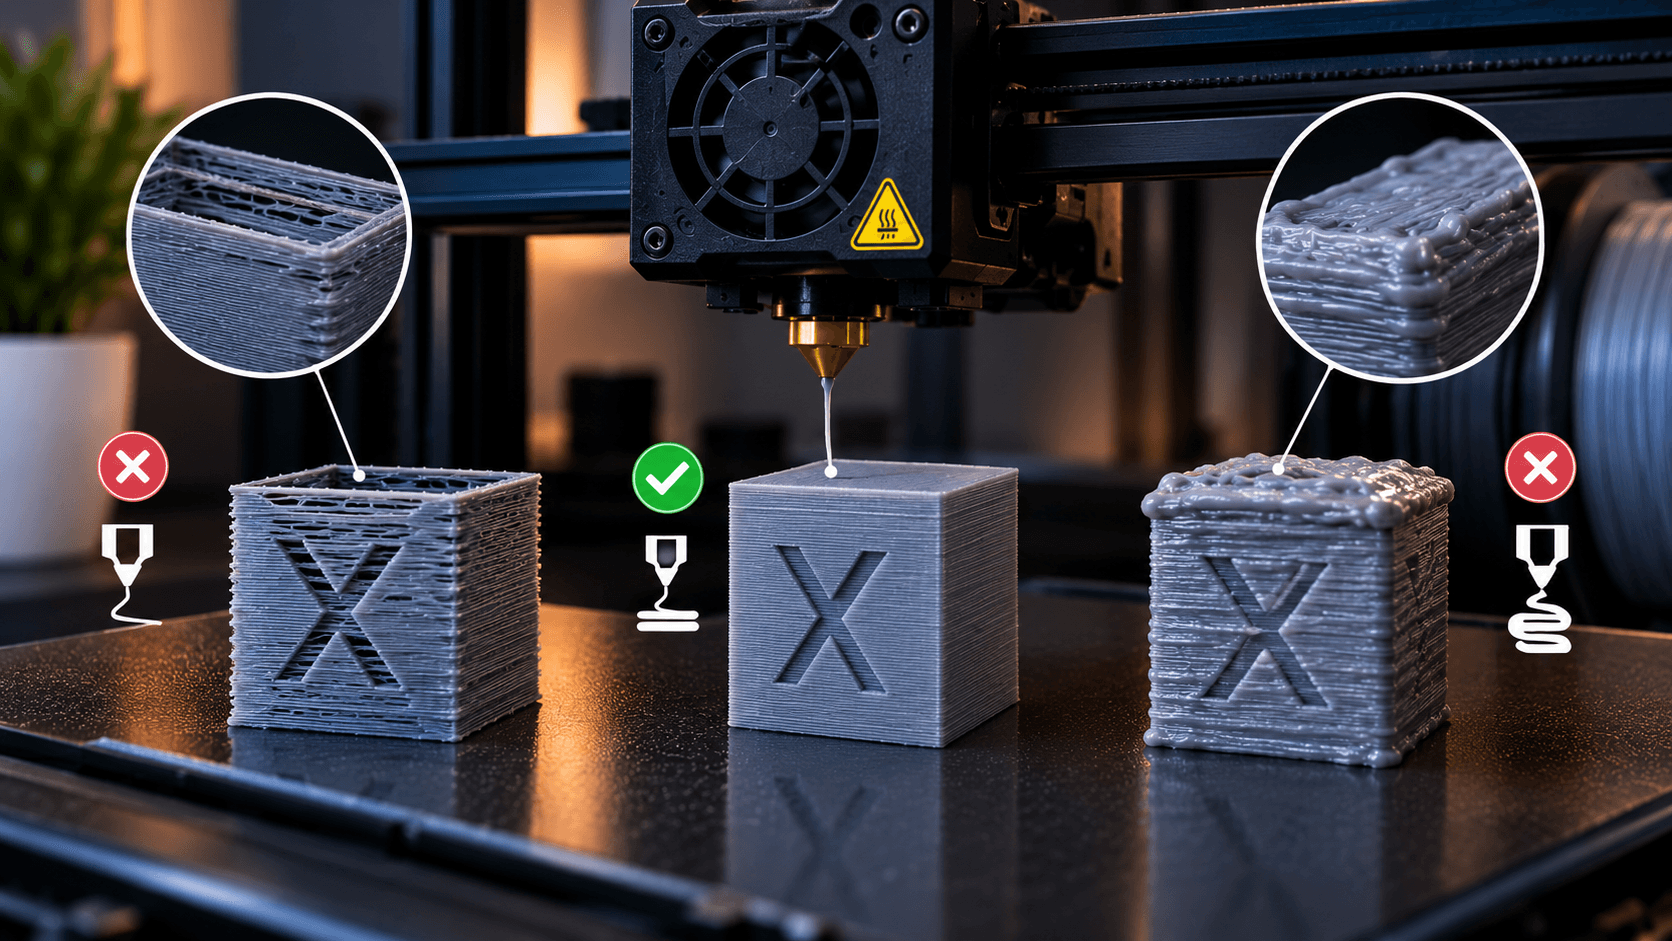
Недоэкструзия — это когда принтер выдавливает меньше пластика чем нужно, из-за чего в стенках появляются щели, слои выглядят тонкими и слабо сцепленными. Переэкструзия — обратная ситуация, когда пластика слишком много: поверхность получается наплывистой, мелкие детали теряют чёткость, размеры детали увеличиваются. Обе проблемы имеют ограниченный набор причин, которые проверяются по порядку, и в большинстве случаев решаются без вмешательства в конструкцию принтера. Разберём как распознать каждую и что делать.
Как выглядит недоэкструзия
Признаки недоэкструзии заметны по внешнему виду и по прочности детали.
Между линиями периметра на стенках видны щели или просветы, а сами линии выглядят тонкими и слабо сплавленными друг с другом. Верхняя сплошная поверхность получается неполной, с просветами, через которые виден внутренний слой заполнения. Мелкие детали и тонкие стенки могут получаться прерывистыми или пропущенными. Деталь ломается легче обычного, потому что слои плохо связаны между собой.
Иногда недоэкструзия проявляется не постоянно, а периодически: на некоторых участках слои нормальные, на других тонкие. Это часто указывает на нестабильную подачу, а не на постоянно неверную настройку.
Причины недоэкструзии
Частично забитое сопло. Если канал сопла засорён не полностью, материал выходит, но меньше нужного. Это одна из самых частых причин, о прочистке мы писали в отдельной статье.
Влажный материал. Влага превращается в пар в хотэнде и нарушает равномерность потока. Признаки: потрескивание при экструзии, матовая шероховатая поверхность. Способы просушить катушку описаны в статье про хранение и сушку пластика.
Слишком низкая температура печати. При недостаточном нагреве пластик недостаточно текуч и хуже проходит через сопло. Проверьте что выбран правильный профиль материала, соответствующий реальной катушке.
Проблемы механизма подачи. Изношенные или загрязнённые шестерёнки подачи могут проскальзывать по нити, особенно при плотной намотке или запутывании на катушке. Проверьте что нить свободно сматывается с катушки.
Некачественная нить. Непостоянный диаметр нити приводит к неравномерной подаче. Фирменные катушки обычно имеют стабильный диаметр, у случайного дешёвого пластика он может колебаться.
Как выглядит переэкструзия
Переэкструзия имеет противоположные внешние признаки.
Поверхность стенок выглядит наплывистой, с избытком материала, особенно на внешних периметрах. Мелкие детали теряют чёткость, острые углы скругляются, надписи и тонкие отверстия заплывают. Размеры детали получаются больше номинальных, из-за чего отверстия становятся меньше, а посадочные места тесными. Иногда на поверхности появляются небольшие выступающие точки и наплывы у мест начала и конца линий.
Ошибка размеров здесь особенно важна для функциональных деталей: если детали должны соединяться, лишний материал может препятствовать посадке.
Причины переэкструзии
Неверная калибровка потока. Параметр потока (Flow Ratio) определяет какой объём пластика принтер выдавливает относительно расчётного. Если он завышен для конкретного материала, получается избыток. Особенно это заметно при использовании стороннего пластика, для которого нет откалиброванного профиля.
Слишком высокая температура. Перегретый пластик слишком текуч и склонен к избыточному растеканию, что усиливает наплывы.
Неверный диаметр нити в настройках. Для стороннего материала с нестандартным диаметром неверно заданное значение приводит к систематической ошибке потока.
Слишком плотное прижатие первого слоя. Если сопло слишком близко к столу, первые слои расплющиваются и выступают за пределы контура, что вызывает эффект слоновьей ноги, о котором мы писали в отдельной статье.
Калибровка потока в Bambu Studio
Для точной настройки под конкретный материал в Bambu Studio предусмотрены инструменты калибровки.
Для фирменных катушек с RFID-меткой параметры уже откалиброваны производителем, и отдельная калибровка обычно не нужна. Для стороннего пластика полезно выполнить калибровку потока через раздел калибровки в программе: она печатает тестовый образец, по которому подбирается оптимальное значение потока для данной катушки.
Практический совет: калибровку стоит выполнять отдельно для каждого нового типа или производителя пластика, а результат сохранять в пользовательский профиль, чтобы не повторять процедуру при следующей печати этим же материалом.
Порядок диагностики
Чтобы не гадать вслепую, проверяйте по порядку.
Шаг 1: определите по внешнему виду что именно происходит, слишком мало или слишком много пластика. Шаг 2: при недоэкструзии проверьте влажность материала, состояние сопла и свободу сматывания нити с катушки. Шаг 3: при переэкструзии проверьте профиль материала и, для стороннего пластика, выполните калибровку потока. Шаг 4: убедитесь что температура соответствует рекомендуемой для конкретной катушки. Шаг 5: если дефект стабильно повторяется на разных материалах и после всех проверок, обратитесь в сервисную поддержку.
Когда точность потока особенно важна
Не для всех изделий такие отклонения одинаково критичны.
Для функциональных деталей с посадками, резьбой и точными размерами точность потока принципиальна, потому что избыток или недостаток материала напрямую меняет размеры. Для декоративных изделий небольшие отклонения часто незаметны или скрываются последующей шлифовкой и покраской. Для тонкостенных и мелких деталей недоэкструзия особенно опасна, потому что может приводить к разрывам в самой геометрии.
Часто задаваемые вопросы
Нужно ли калибровать поток для каждой катушки? Для фирменных катушек Bambu Lab с RFID-меткой обычно нет, потому что параметры откалиброваны заранее. Для стороннего пластика калибровка полезна хотя бы один раз для каждого нового типа и производителя, после чего результат можно сохранить в профиле.
Как отличить недоэкструзию от засора сопла? Засор это частая причина недоэкструзии, но не единственная. При полном засоре материал не выходит совсем, при частичном выходит слабо и прерывисто. Если сопло прочищено, а недоэкструзия сохраняется, проверьте влажность материала, температуру и механизм подачи.
Могут ли эти проблемы возникнуть внезапно на материале который раньше печатался нормально? Да. Чаще всего причиной становится изменение состояния материала: катушка впитала влагу за время хранения, или нить запуталась на катушке. Также на результат влияет постепенное загрязнение сопла и механизма подачи.
Влияет ли скорость печати на количество подаваемого пластика? Да. На высоких скоростях расход материала в единицу времени растёт, и при недостаточно откалиброванном потоке или недостаточной температуре нагревательный элемент может не успевать плавить нужный объём, что усиливает недоэкструзию. В таких случаях помогает снизить скорость или поднять температуру в допустимых пределах.
Можно ли исправить размеры уже напечатанной детали с переэкструзией? Небольшие отклонения иногда можно исправить механической доработкой, например слегка расширить отверстие надфилем или ошкурить наплывы. Для точных деталей надёжнее скорректировать поток и перепечатать деталь, чем пытаться исправить готовую.