Варпинг: почему края детали загибаются вверх
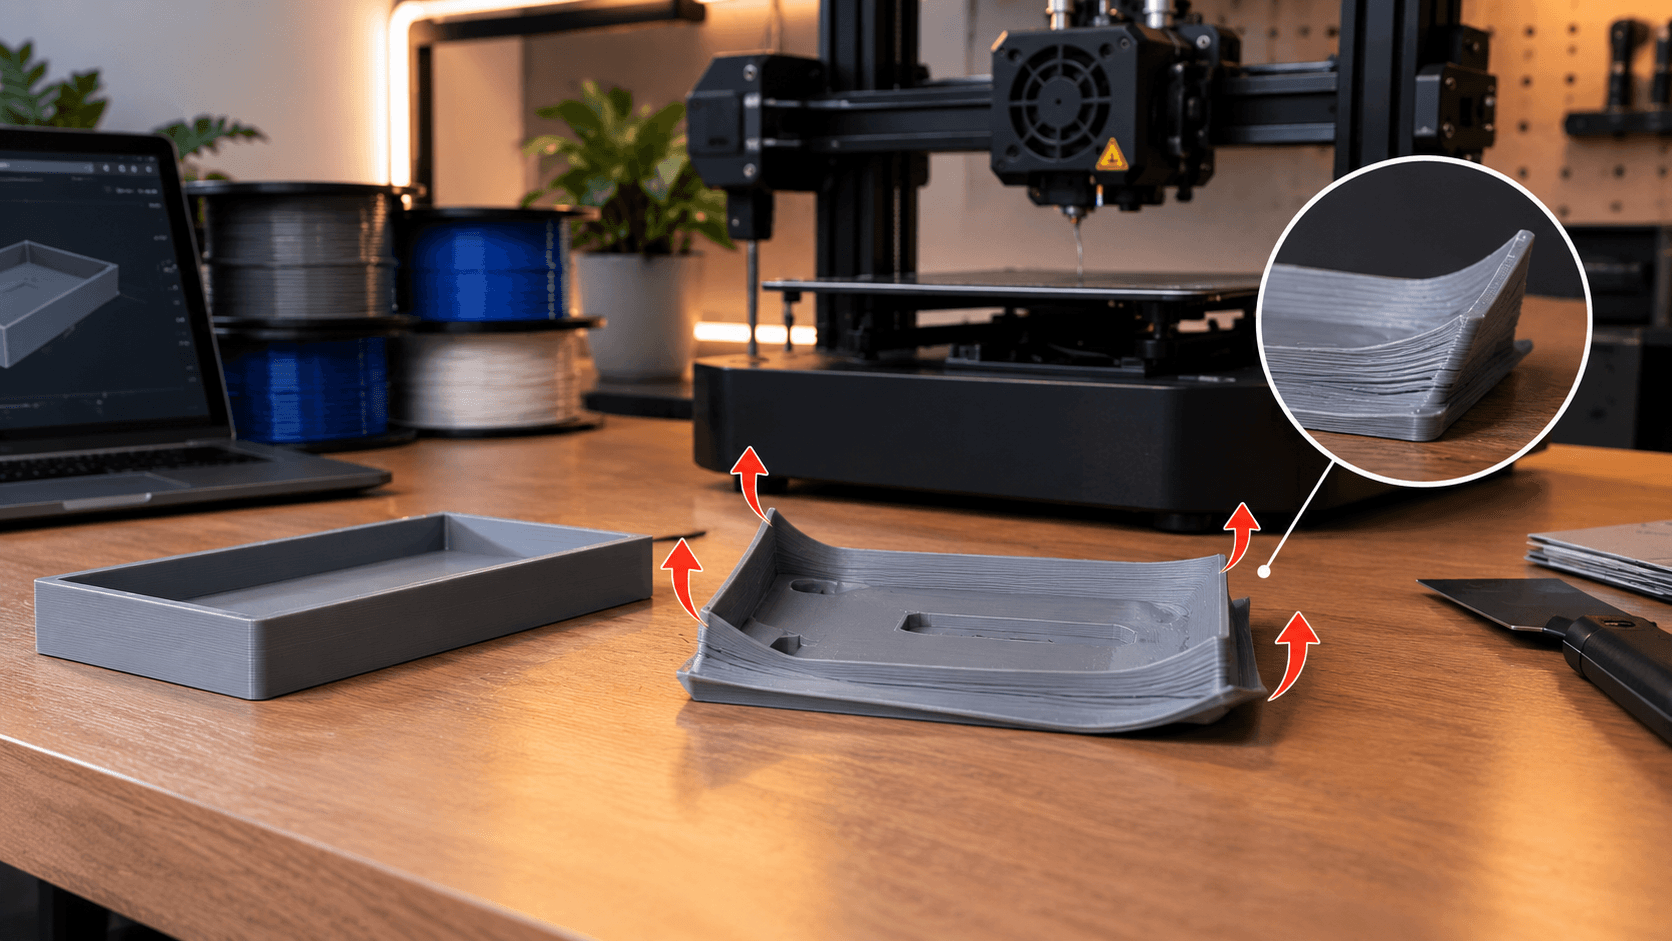
Варпинг — постепенное загибание углов и краёв детали вверх от стола во время печати, в отличие от резкого полного отклеивания. Причина всегда одна и та же: неравномерное охлаждение вызывает внутреннее напряжение в материале, которое стягивает края вверх по мере остывания нижних слоёв быстрее верхних. Материалы склонные к усадке при остывании (ABS, ASA) страдают от этого значительно сильнее чем PLA. Разберём почему это происходит и какие конкретные меры устраняют проблему для разных материалов.
Чем варпинг отличается от простого отклеивания
Важно различать эти два похожих, но разных по механизму дефекта чтобы применить правильное решение.
Варпинг — постепенный процесс: углы детали медленно приподнимаются в процессе печати, часто становясь заметными только через какое-то время после начала задания, по мере накопления внутреннего напряжения в остывающем материале. Полное отклеивание (о котором мы писали в отдельной статье) обычно происходит более резко и часто связано с проблемами адгезии стола, а не с внутренним напряжением материала.
На практике эти проблемы иногда взаимосвязаны — сильный варпинг в конечном итоге может привести к полному отрыву детали от стола, но корневая причина и основные решения для них различаются.
Почему возникает варпинг: физика процесса
Пластик расширяется при нагреве и сжимается при остывании — это фундаментальное свойство большинства материалов, включая используемые в 3D печати.
Когда деталь печатается, нижние слои остывают и начинают сжиматься раньше чем верхние, которые всё ещё горячие. Это создаёт внутреннее механическое напряжение между слоями с разной температурой — деталь буквально пытается "скрутиться" под действием этого напряжения, и наиболее заметно это проявляется по углам и краям, которые имеют наименьшую площадь контакта со столом и наибольшую свободу для деформации.
Чем больше материал склонен к усадке при остывании (то есть чем сильнее меняется его объём между расплавленным и твёрдым состоянием), тем сильнее проявляется этот эффект.
Материалы по степени склонности к варпингу
Разные пластики демонстрируют драматически разную склонность к этой проблеме.
ABS — один из наиболее подверженных варпингу материалов из-за значительной усадки при остывании. Именно поэтому ABS практически требует закрытой камеры принтера для стабильной печати без деформации.
ASA — аналогично ABS, требует похожих мер защиты от неравномерного охлаждения.
PETG — умеренная склонность, значительно меньше чем ABS, но не полностью отсутствует, особенно на крупных плоских деталях.
PLA — наименее подверженный варпингу материал среди распространённых, что является одной из причин почему PLA настолько прост в печати даже на открытых принтерах без специальных условий.
Решение 1: закрытая камера принтера
Это наиболее эффективное решение для материалов серьёзно подверженных варпингу.
Закрытая камера (как у P2S, H2S, H2D) поддерживает стабильную повышенную температуру вокруг всей печатаемой детали, значительно снижая разницу температур между только что напечатанным горячим слоем и уже остывшими нижними слоями. Это напрямую уменьшает внутреннее напряжение вызывающее варпинг.
Практический вывод: для регулярной печати ABS, ASA или других материалов серьёзно склонных к деформации — принтер с закрытой камерой практически необходим для стабильного результата, особенно на крупных плоских деталях.
Решение 2: устранение сквозняков
Даже для открытых принтеров можно значительно снизить варпинг устранив источники неравномерного охлаждения.
Сквозняк от открытого окна, работающего кондиционера, или просто движения воздуха в помещении создаёт локальное неравномерное охлаждение одной стороны детали быстрее другой, усиливая внутреннее напряжение именно с этой стороны.
Решение: избегайте печати рядом с открытыми окнами, вентиляционными отверстиями кондиционера или другими источниками направленного потока воздуха. Подробнее о правильном размещении принтера дома мы писали в отдельной статье.
Решение 3: увеличение адгезии к столу
Хотя варпинг это в первую очередь проблема внутреннего напряжения материала, более сильное сцепление со столом помогает физически противостоять тенденции углов приподниматься.
Кайма (Brim). Добавление широкой каймы вокруг основания модели увеличивает площадь сцепления со столом, что помогает физически удерживать углы прижатыми даже при развивающемся внутреннем напряжении.
Правильная температура стола для конкретного материала. Убедитесь что используется правильный профиль материала с соответствующей температурой платформы — недостаточная температура стола снижает адгезию именно в тот момент когда нужно максимально противостоять начинающемуся варпингу.
Решение 4: оптимизация геометрии и ориентации
Иногда простое изменение того как располагается модель на столе значительно снижает подверженность варпингу.
Скругление острых углов в дизайне модели. Острые прямые углы концентрируют напряжение сильнее чем скруглённые — там где дизайн позволяет, скругление углов снижает интенсивность локального варпинга именно в этих точках.
Минимизация площади крупных плоских оснований. Для моделей с большой плоской нижней поверхностью — рассмотрите изменение ориентации печати чтобы уменьшить площадь контакта подверженную деформации, если это не противоречит другим требованиям к печати конкретной модели.
Пошаговый алгоритм для борьбы с варпингом
Рекомендуемая последовательность мер от простых к более серьёзным в зависимости от материала и серьёзности проблемы.
Шаг 1: для PLA — обычно варпинг минимален, но если появляется, проверьте отсутствие сквозняков и добавьте кайму для проблемных моделей. Шаг 2: для PETG — аналогичные меры плюс проверка правильной температуры стола. Шаг 3: для ABS и ASA — используйте принтер с закрытой камерой если это возможно, устраните все источники сквозняков, добавьте широкую кайму для крупных деталей. Шаг 4: если варпинг сохраняется даже в закрытой камере — рассмотрите незначительное снижение размера вентиляторов охлаждения детали поскольку избыточное активное охлаждение может усиливать неравномерность остывания для материалов чувствительных к варпингу.
Особый случай: варпинг на очень крупных плоских деталях
Даже при соблюдении всех правильных мер, очень большие плоские детали (например крупные пластины или широкие основания) могут оставаться проблематичными просто из-за самой геометрии — большая площадь означает больше суммарного напряжения накапливающегося по краям.
Для таких сложных случаев может помочь разбивка крупной плоской детали на несколько меньших частей с последующей склейкой, о чём мы писали в отдельной статье про разбивку моделей — меньшая площадь каждой отдельной части снижает суммарное напряжение и склонность к деформации.
Часто задаваемые вопросы
Можно ли полностью устранить варпинг для ABS на открытом принтере без закрытой камеры? Полностью устранить сложно, но значительно снизить — реалистично для небольших и средних деталей при тщательном устранении сквозняков и использовании каймы. Для крупных плоских деталей из ABS закрытая камера остаётся значительно более надёжным решением чем попытки компенсации на открытом принтере.
Появляется ли варпинг сразу с начала печати или постепенно в процессе? Обычно постепенно — по мере накопления слоёв и соответствующего накопления внутреннего напряжения между уже остывшими нижними слоями и продолжающими печататься верхними. Именно поэтому варпинг часто становится заметен не сразу, а спустя некоторое время после начала задания, в отличие от проблем с базовой адгезией которые проявляются уже на первом слое.
Влияет ли скорость печати на склонность к варпингу? Косвенно да — более быстрая печать означает более быстрое накопление слоёв, что может либо помогать, либо мешать в зависимости от конкретной ситуации и материала. Обычно влияние скорости менее значимо чем температурные условия окружения и правильная адгезия к столу.
Можно ли использовать клей-карандаш или другие адгезивы для борьбы с варпингом на принтерах Bambu Lab? Для стандартной PEI-платформы Bambu Lab дополнительные клеевые составы обычно не требуются и не рекомендуются производителем — качественная адгезия обеспечивается самой поверхностью стола при правильной температуре и чистоте. Кайма (Brim) остаётся более рекомендуемым и предусмотренным программным обеспечением методом усиления адгезии для проблемных моделей.
Есть ли связь между варпингом и трещинами между слоями детали? Да, оба явления связаны с внутренним напряжением в материале от неравномерного охлаждения, хотя проявляются по-разному — варпинг это деформация формы (загибание краёв), тогда как расслоение это разрушение сцепления между отдельными слоями. Материалы и условия печати склонные к сильному варпингу часто также более подвержены и проблемам расслоения по той же коренной причине — недостаточно контролируемого температурного режима во время печати.